
Isı Mühendisliğinden Maden Kamyonu Gövdelerine: Kaynak Çatlamalarını Neden Gerilim Kontrolüyle Çözüyoruz?
Ağır hizmet tipi bir madencilik damperli kamyonunun gövdesi arızalandığında, çatlak nadiren çelik levhanın ortasında başlar. Kaynak dikişinde, özellikle de Isıdan Etkilenen Bölgede başlar.
Bu bir madencilik sorunu değil. Bu bir metalurji problemi.
Ve bu, on yılı aşkın bir süredir çözdüğümüz sorundur; madencilikte değil, yüksek sıcaklık stresinin ve kristal yapı değişikliklerinin günlük mühendislik gerçekleri olduğu kurşun oksit üretim hatlarında.
Gözden Kaçan Temel Neden
Madencilik kamyonlarının karoserilerindeki çoğu yapısal arızanın nedeni aşırı yüklemeler veya bozuk taşıma yollarıdır. Ancak saha başarısızlıklarına ilişkin analizimiz farklı bir hikaye anlatıyor:Çatlak mekanik yükün tepe noktasında değil HAZ'da başlar.
Bu bir tahmin değil. Yıllar süren termal mühendislik çalışmalarından geliyor; her gün yüksek sıcaklıktaki stres döngüleriyle başa çıkabilen ekipman tasarımı.
Madencilik ekipmanı üreticisi olarak başlamadık. Ancak ısı ve stres altında çeliğin başına neler geldiğini anlıyoruz. Ve bu anlayış artık nasıl inşa ettiğimizi yönlendiriyorağır hizmet madencilik damperli kamyon gövdeleri.
Tek Ürün Grubu: 50–100 Ton Sınıfı Kamyon Kasaları
Şu anda ağır hizmet tipi madencilik damperli kamyon gövdeleri üretiyoruz.50 tondan 100 tona kadar mekanik tahrikli madencilik kamyonlarıCaterpillar, Komatsu, BelAZ ve XCMG gibi büyük şasi platformlarını kapsar.
Anahtar özellikler:
- Taban plakası: 16–20mm NM450 + 10mm aşınma astarı
- Yan plaka: 10–12 mm NM400
- Yığın kapasitesi (SAE 2:1): 35–45 metreküp
- Yükleme yüksekliği: 5-6 metreden hidrolik ekskavatör düşüşü için optimize edilmiştir
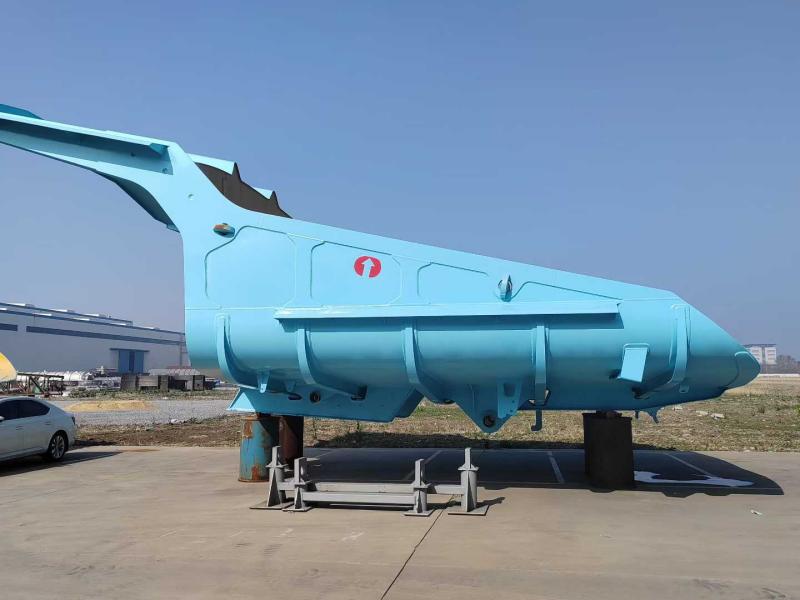
Geleneksel düz tabanlı dikdörtgen gövdelerden farklı olarak tasarımımız,geçitsiz, kepçe tipi profilsürekli kavisli bir zemine sahiptir.
Neden? Çünkü geleneksel düz zeminlerDöngü başına 3-5 ton yapışkan malzeme— ve bu, üç ila beş tonluk kayıp yük artı manuel temizlik işçiliği demektir.
Üç Teknik Temel
1. 13° Sürekli Eğim ("Canlı Zemin")
Zemin sürekli olarak yükseliyor13 derecekabin korumasından arka uca kadar. Vinç devreye girdiğinde işi yerçekimi yapar; yük tek hareketle kırılır ve kayar. Kazmak yok. Çekiç yok. Geri taşıma yok.
2. İki Dereceli Malzeme Stratejisi: NM400 + NM450
Gövdenin tamamı için tek bir çelik kalitesi kullanmıyoruz. Aşınma profili tekdüze değildir; dolayısıyla malzeme spesifikasyonu da aynı olmamalıdır.
| Alan | Seviye | Sertlik (HB) | Akma Dayanımı | İşlev |
|---|---|---|---|---|
| Zemin ve alt yan duvarlar (yüksek aşınma) | NM450 | 420–480 | ≥1000 MPa | Kayar aşınma direnci |
| Üst yan duvarlar ve ön gölgelik (yüksek darbe) | NM400 | 360–440 | ≥900 MPa | Darbe emilimi, kaynak stabilitesi |
Bu kombinasyon,500kg+ kayalaryüksekten düşme (NM400 şoku emer) ve zemin sürekli sürüklenme aşınmasına karşı dayanıklıdır (NM450 aşınmaya karşı dayanıklıdır).
Kaynak gereksinimleri: NM400, 150°C'ye kadar ön ısıtma gerektirir; NM450 daha sıkı parametre kontrolü gerektirir.
3. Beş Boyuna, Dokuz Enine Kaburga İskeleti
FEA simülasyonları, gerilim kırılmalarının tipik olarak zemin ile takviyeler arasındaki kaynak dikişlerinde başladığını gösterdi. Yanıtımız: Destekleyici yapıyı kabuğa entegre edin.
Dış"beş boyuna, dokuz çapraz" kafes tasarımıbir kafes görevi görerek dağıtım sağlar60+ tontüm şasi rayı boyunca yük kütlesi. Bu, rakip ürünlerde yaygın olan "muz kabuğu" deformasyonunu önler.
Ek İşlevsel Tasarım Öğeleri
45°'de ön kanopi:İki amacı vardır; düşen kayaları kabinden uzaklaştırmak ve ağırlık merkezini yükseltmeden çarpma kapasitesini artırmak.
Güçlendirilmiş arka kenar:Çift kalınlıkta NM450 aşınma şeridi ile donatılmıştır. Madencilik sahaları genellikle çöplükleri temizlemek için geri sürükler. Bu tasarım, arka kenar deformasyonunu önler ve bagaj kapağı varsa uygun sızdırmazlığı sağlar.
Kalite Kontrol + Küresel Teslimat
Her vücut yaşarmanyetik parçacık denetimi (MPI)Yüzey altı kaynak kusurlarını tespit etmek için kumlama ve boyamadan önce. Kaynak sonrası gerilim giderme ısıl işlemi standarttır.
Nakliye:Tek ünite kaynaklı yapı. Düz raflı kaplar veya dökme yük kapları. İki bileşenli epoksi astar (deniz taşımacılığı için korozyon koruması) artı poliüretan son kat (UV direnci).
Yerinde destek:İlk kurulumlar için teknik rehberlik sağlıyoruz.
Bu Neden Önemli?
Madencilik sektörü aşınma plakalarına ve yapısal onarımlara milyonlar harcıyor. Ancak bu harcamaların çoğu temel nedenlere değil semptomlara yöneliktir.
Ağır hizmet tipi madencilik damperli kamyon gövdesine yalnızca çelik bir kutu olarak değil, termal-mekanik bir sistem olarak yaklaşıyoruz. Kurşun oksit fırınlarında ısı stresini kontrol eden aynı mühendislik disiplini artık servis yolu şok yükleri altındaki kaynak dikişleri için de geçerlidir.
Sorun çeliğin aşınması değil. İlk önce kaynak dikişleri bozulur. Ve bu - temelde - bir ısı stresi sorunudur.
Son on yılımızı bu sorunu nasıl çözeceğimizi öğrenerek geçirdik.
Talep Gönder
-
WhatsApp
-
E-mail
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz.
Gizlilik Politikası